Il controllo della temperatura e della pressione è al centro del processo di laminazione PCB multistrato . La laminazione avanzata di BenPCB garantisce un'unione precisa degli strati, che supporta alta densità, affidabilità e prestazioni superiori in sistemi elettronici complessi. Senza un'attenta regolamentazione, potrebbero verificarsi difetti quali delaminazione, deformazione o guasti elettrici. I produttori che comprendono l'impatto pratico di questi parametri possono ottenere una migliore qualità del prodotto e funzionalità a lungo termine.
Panoramica del processo di laminazione PCB multistrato
Impilamento e preparazione degli strati
Il processo di laminazione del PCB multistrato inizia con un'attenta impilatura e preparazione degli strati. Gli ingegneri selezionano le schede principali con schemi circuitali incisi. Questi nuclei sono impilati con fogli di preimpregnato, che è un materiale in fibra di vetro rivestito di resina. L'ordine di impilamento è importante perché determina il modo in cui i segnali e la potenza fluiranno attraverso la scheda. Ogni strato deve essere perfettamente allineato per evitare problemi elettrici successivi.
Il PCB multistrato di BenPCB utilizza tecniche di impilamento avanzate. Ciò consente layout ad alta densità e supporta applicazioni complesse come server AI e dispositivi medici. Il processo di impilamento aiuta anche a separare gli strati di segnale dai piani di alimentazione e di terra. Ciò riduce le interferenze e migliora la qualità del segnale.
Le fasi principali del processo possono essere così riassunte:
| Fare un passo | Descrizione |
|---|
| Lay-up | Impilamento e fissaggio di schede centrali con schemi di circuiti incisi e preimpregnati in un ordine specifico. |
| Laminazione | Bloccare gli strati interni e applicare calore e pressione per unirli insieme. |
| Post-trattamento | Lavorazione delle tavole mediante bisellatura, foratura e controllo delle deviazioni degli strati. |
Applicazione della temperatura e della pressione
Dopo l'impilamento, il processo di laminazione passa all'applicazione di temperatura e pressione. Gli strati impilati vengono posti in una termopressa sotto vuoto. La pressa applica calore e pressione controllati alla pila. Ciò fa sì che la resina nel prepreg fluisca e riempia eventuali spazi tra gli strati. Il calore inoltre polimerizza la resina, creando un legame solido.
Il controllo preciso della temperatura e della pressione è essenziale. Se la temperatura è troppo bassa, la resina potrebbe non fluire correttamente. Se la pressione è troppo alta o troppo bassa, gli strati possono spostarsi o formare vuoti. BenPCB utilizza apparecchiature avanzate per monitorare questi parametri. Ciò garantisce una forte adesione e prestazioni affidabili in ogni tavola.
Effetti della temperatura nella laminazione
Flusso e polimerizzazione della resina
La temperatura gioca un ruolo cruciale nel processo di laminazione dei circuiti stampati multistrato. La resina nel prepreg deve fluire e polimerizzare correttamente per unire insieme gli strati. Quando la temperatura aumenta, la viscosità della resina diminuisce, il che le consente di muoversi e riempire gli spazi tra gli strati. Se la temperatura è troppo bassa, la resina diventa densa e potrebbe non distribuirsi in modo uniforme. Ciò può lasciare vuoti e punti deboli nel circuito stampato.
●Temperature più elevate riducono la viscosità della resina, migliorando il flusso.
● Temperature più basse aumentano la viscosità, rischiando un riempimento incompleto.
● La temperatura di laminazione ottimale per FR-4 è compresa tra 180°C e 190°C.
● I materiali ad alta Tg possono richiedere temperature intorno ai 200°C per una polimerizzazione completa.
● Le velocità di rampa della temperatura controllate sono essenziali per prevenire difetti come vuoti e delaminazione.
Il processo di laminazione segue una sequenza attenta:
- Preriscaldare lo stack fino a 100°C–120°C prima di applicare la pressione completa per avviare il flusso di resina.
- Applicare gradualmente la pressione in sincronia con l'aumento della temperatura per evitare un'eccessiva espulsione di resina.
- Mantenere temperature di polimerizzazione stabili per un periodo compreso tra 60 e 120 minuti per garantire una corretta reticolazione.
Suggerimento: la temperatura della piastra calda nelle presse per laminazione è generalmente mantenuta tra 180°C e 200°C. Questa gamma consente alla resina epossidica di ammorbidirsi e fluire in modo efficace prima della polimerizzazione.
Impatto sull'integrità dei livelli
Le variazioni di temperatura durante il processo di laminazione del PCB multistrato possono influire sull'integrità di ciascuno strato. Se la temperatura oscilla, potrebbero formarsi bolle d'aria e la pressione potrebbe diventare irregolare. Questi problemi possono danneggiare le proprietà dielettriche e la forza di adesione del PCB. Il controllo preciso della temperatura è necessario per mantenere gli strati stabili e affidabili.
I metodi di test dello stress termico, come i cicli termici e lo shock termico, aiutano a valutare quanto bene un PCB può gestire i cambiamenti di temperatura. Questi test simulano le condizioni del mondo reale e rivelano i punti deboli nella progettazione o nei materiali. Man mano che i dispositivi diventano più compatti, le sfide termiche aumentano. Metodi di test come la simulazione del riflusso, i cicli termici e lo shock termico sono cruciali per valutare la capacità di un circuito stampato di resistere alle variazioni di temperatura senza delaminazione o deformazione.
Rischi di temperatura errata
Una temperatura errata durante la laminazione può causare diversi difetti nel circuito stampato. Se la temperatura è troppo elevata, la resina potrebbe scorrere troppo o addirittura decomporsi, indebolendo il legame. Se la temperatura è troppo bassa, la resina non si scioglierà abbastanza, impedendo un legame forte.
| Causa | Descrizione | Rischio risultante |
|---|
| Profilo stampa non corretto | Temperatura o pressione errate | Indurimento incompleto |
I rischi comuni includono:
● Flusso eccessivo di resina che porta a strati di legame sottili.
● La decomposizione della resina causa una debole adesione.
● Fusione incompleta con conseguente scarsa adesione.
● Formazione di vuoti e delaminazione.
Un attento monitoraggio e controllo della temperatura durante tutto il processo di laminazione del circuito stampato multistrato aiuta a prevenire questi difetti e garantisce che il circuito stampato soddisfi standard elevati di densità e affidabilità.
Effetti della pressione nella laminazione
Legame e adesione degli strati
La pressione gioca un ruolo fondamentale nel processo di laminazione dei circuiti stampati multistrato. Quando gli ingegneri applicano la giusta quantità di pressione, la resina scorre tra gli strati e riempie ogni microgap. Questa azione crea forti legami che tengono insieme gli strati. Se la pressione è troppo bassa, la resina non riesce a raggiungere tutti gli spazi e gli strati potrebbero non aderire bene. Se la pressione è troppo elevata, la resina può rompersi, indebolendo il legame.
La tabella seguente mostra come i diversi livelli di pressione influiscono sull'incollaggio degli strati:
| Pressione (PSI) | Effetto sull'unione degli strati |
|---|
| 250 - 400 | Flusso ottimale della resina e forti legami tra gli strati |
| Sotto 250 | Legami deboli e potenziali difetti |
| Oltre 400 | Rischio di degrado della resina e vuoti |
La maggior parte dei produttori utilizza un intervallo di pressione compreso tra 300 e 500 psi per ottenere un'adesione affidabile. Questa gamma aiuta la resina a riempire tutti i piccoli spazi vuoti e garantisce che ogni strato del circuito stampato si unisca saldamente. La pressione controllata riduce anche il rischio di delaminazione, che può causare guasti ai dispositivi elettronici.
Nota: l'applicazione di una pressione controllata durante la laminazione è fondamentale per garantire che la resina riempia adeguatamente i microgap tra gli strati di un circuito stampato. Questo riempimento è essenziale per ottenere una forte adesione e prevenire problemi come la delaminazione, che possono compromettere l'integrità del prodotto finale.
Eliminazione del Vuoto
I vuoti sono piccole sacche d'aria che possono formarsi tra gli strati durante il processo di laminazione. Questi vuoti possono indebolire la scheda PCB e causare problemi elettrici. Una pressione adeguata aiuta a eliminare questi vuoti spingendo la resina in ogni spazio tra gli strati. Quando la resina riempie tutti gli spazi vuoti, gli strati diventano un'unità solida.
Punti chiave sull'eliminazione dei vuoti:
● La pressione controllata (200–300 psi) è essenziale per una corretta adesione.
● La pressione garantisce che la resina riempia efficacemente i microinterstizi tra gli strati.
● Una pressione adeguata riduce al minimo i difetti quali vuoti e delaminazione.
Un circuito stampato senza vuoti avrà prestazioni elettriche migliori e durerà più a lungo. BenPCB utilizza apparecchiature avanzate per monitorare e controllare la pressione durante la laminazione. Questo approccio aiuta a produrre schede di alta qualità per applicazioni impegnative.
Rischi di pressione errata
Una pressione errata durante il processo di laminazione del PCB multistrato può portare a diversi problemi. Se la pressione è troppo bassa, la resina non scorre bene e gli strati potrebbero non aderire. Ciò può causare punti deboli o addirittura la separazione tra gli strati. Se la pressione è troppo elevata, la resina potrebbe rompersi o fuoriuscire, lasciando spazi vuoti o creando vuoti.
I rischi comuni includono:
● Adesione debole dello strato, che può portare alla delaminazione.
● Formazione di vuoti che riducono l'affidabilità elettrica.
● Degrado della resina, che indebolisce la struttura del circuito stampato.
Per evitare questi rischi è necessario un attento controllo della pressione. Gli ingegneri devono monitorare attentamente il processo per garantire che ogni PCB soddisfi rigorosi standard di qualità. Il controllo affidabile della pressione supporta le prestazioni e la durata a lungo termine di ogni tavola.
Gamme ottimali e controllo qualità
Temperatura e pressione consigliate
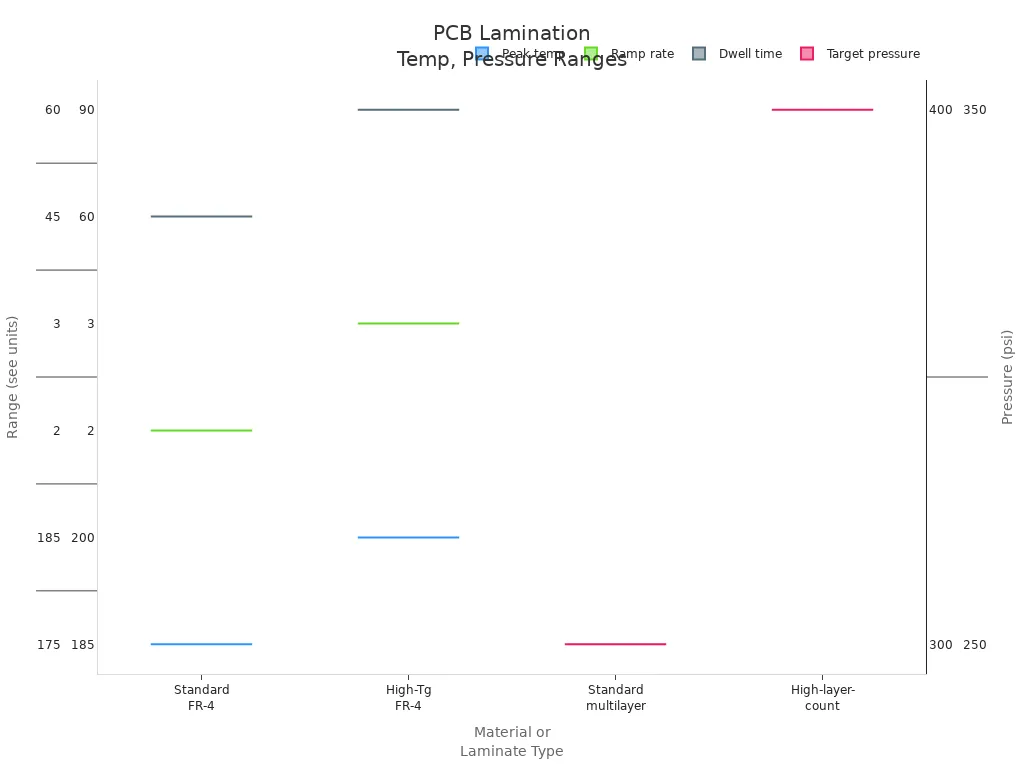
La selezione della temperatura e della pressione corrette è essenziale per il successo del processo di laminazione di circuiti stampati multistrato. Le linee guida del settore raccomandano le seguenti gamme per i materiali comuni:
● Temperatura per materiali FR-4: da 180°C a 200°C (da 356°F a 392°F)
● Pressione per pannelli multistrato standard: 250–350 psi
● Pressione per pannelli con numero elevato di strati: 300–400 psi
Gli standard internazionali, come IPC-6012, forniscono obiettivi più dettagliati per i diversi materiali. La tabella seguente riassume questi valori:
| Parametro | FR-4 standard | FR-4 ad alta Tg | Poliimmide | Rogers |
|---|
| Temp. di picco | 175-185°C | 185-200°C | 200-220°C | 190-210°C |
| Tasso di rampa | 2-3°C/min | 2-3°C/min | 1,5-2°C/min | 2-3°C/min |
| Tempo di sosta | 45-60 minuti | 60-90 minuti | 90-120 minuti | 60-90 minuti |
Pressioni target:
● Multistrato standard: 250-350 psi
● Numero elevato di strati: 300-400 psi
● Materiali PTFE: 100-200 psi
● Rame pesante (3+ once): 350-400 psi
Livello di vuoto: inferiore a 5 mbar (0,5 kPa) prima dell'applicazione del calore.
Conseguenze delle deviazioni
Il mantenimento di impostazioni specifiche di temperatura e pressione durante il processo di pressatura è fondamentale per la qualità dei PCB multistrato. Le deviazioni dagli intervalli consigliati possono portare a problemi significativi come delaminazione, deformazione e debolezza dei legami del rame. Questi problemi compromettono l'integrità e l'affidabilità delle schede. Anche piccole modifiche ai parametri di processo possono provocare difetti che incidono sulle prestazioni elettriche e meccaniche della scheda.
Nota: il controllo coerente della temperatura e della pressione aiuta a prevenire guasti costosi e garantisce che ogni PCB soddisfi i rigorosi standard di settore.
Difetti comuni
Quando la temperatura o la pressione non rientrano nell'intervallo ottimale, sulla scheda possono comparire diversi difetti:
● Delaminazione tra strati
● Vuoti o sacche d'aria all'interno della tavola
● Deformazione o piegatura del circuito stampato finito
● Legami rame-resina deboli
● Indurimento della resina incompleto
Questi difetti possono ridurre la durata della scheda PCB e causare guasti in applicazioni impegnative. Un attento monitoraggio e controllo qualità durante la laminazione aiutano BenPCB a fornire schede affidabili per l'elettronica avanzata.
Sfide pratiche e soluzioni
Metodi di monitoraggio e controllo
I produttori devono affrontare diverse sfide quando controllano la temperatura e la pressione durante il processo di laminazione dei circuiti stampati. Profili di temperatura irregolari possono causare delaminazione o deformazione. Una pressione incoerente può portare a vuoti tra gli strati. Le tecnologie di monitoraggio avanzate aiutano ad affrontare questi problemi. I sistemi di riscaldamento multizona mantengono l'uniformità della temperatura entro ±2°C su tutta la piastra. Le moderne presse per laminazione utilizzano sensori precisi per monitorare sia la temperatura che la pressione in tempo reale. Questi sistemi consentono agli operatori di regolare rapidamente i parametri, riducendo il rischio di difetti nella scheda.
| Metodo | Beneficio |
|---|
| Laminazione assistita da vuoto | Riduce i difetti interni |
| Rampa di temperatura ottimizzata | Garantisce una polimerizzazione costante |
| Distribuzione controllata della pressione | Migliora il legame tra gli strati |
| Processi di polimerizzazione multistadio | Migliora la resa complessiva e la qualità dei PCB |
BenPCB utilizza questi metodi avanzati per garantire che ogni PCB soddisfi rigorosi standard di qualità.
Variabilità dell'attrezzatura
La variabilità delle apparecchiature può influire sulla coerenza del processo di laminazione del PCB. Le presse per laminazione sottovuoto multizona controllano la temperatura e la pressione nelle diverse zone. Questo approccio garantisce una polimerizzazione uniforme e riduce lo stress interno. Tuttavia, anche piccole differenze nella calibrazione delle apparecchiature possono influenzare il prodotto finale. Una corretta calibrazione previene il riscaldamento irregolare e lo shock termico. Aiuta anche ad adattarsi alle modifiche nei lotti di materiale. BenPCB investe in attrezzature moderne e calibrazione regolare per mantenere un'elevata affidabilità.
Garantire risultati coerenti
I produttori seguono le migliori pratiche per ottenere risultati coerenti nella produzione di PCB. Presse calibrate a più zone garantiscono pressione e temperatura uniformi. Il raffreddamento a piena pressione a 50°C mantiene la planarità. I coupon testimone tengono traccia delle effettive condizioni del processo, consentendo aggiustamenti immediati. Gli operatori registrano i parametri di laminazione per ogni ciclo, creando un database per la risoluzione dei problemi. Le ispezioni post-laminazione, come l'analisi a raggi X e in sezione trasversale, verificano l'integrità strutturale di ciascun circuito stampato. L'impegno di BenPCB in queste pratiche supporta prestazioni e affidabilità a lungo termine.
Il controllo preciso della temperatura e della pressione è essenziale per la produzione di schede PCB di alta qualità. Questi parametri migliorano la forza di adesione, riducono i difetti e garantiscono affidabilità a lungo termine. I metodi avanzati di laminazione di BenPCB supportano prestazioni costanti del PCB riducendo al minimo i vuoti e mantenendo l'integrità dello strato. Anche piccole variazioni di temperatura possono influenzare il flusso della resina e la qualità del PCB.
Ingegneri e produttori dovrebbero concentrarsi su:
● Monitoraggio della temperatura e della pressione di laminazione del circuito stampato
● Utilizzo di nuovi materiali e conservazione adeguata
● Garantire calore e pressione uniformi durante la polimerizzazione
● Allineare attentamente gli strati per ciascun PCB

 it


 WhatsApp